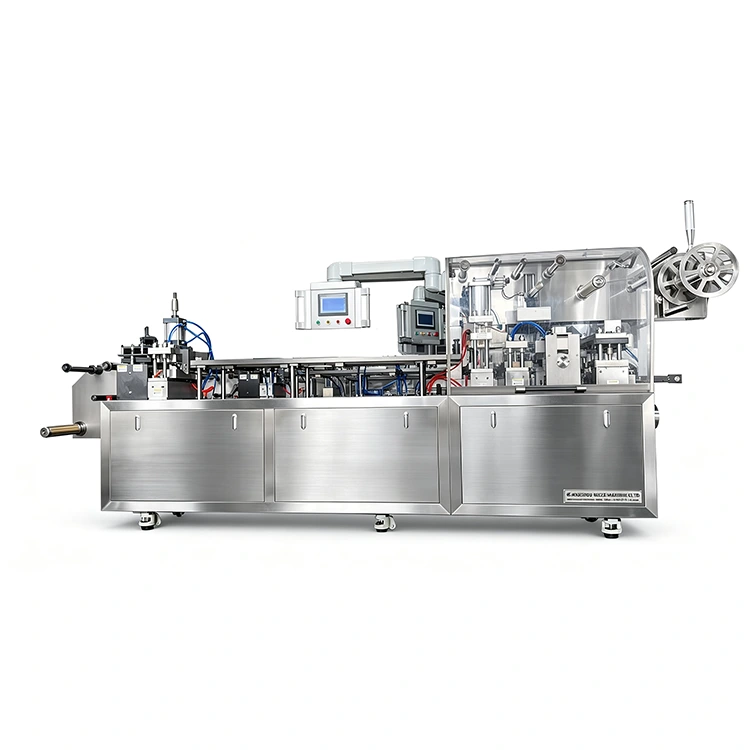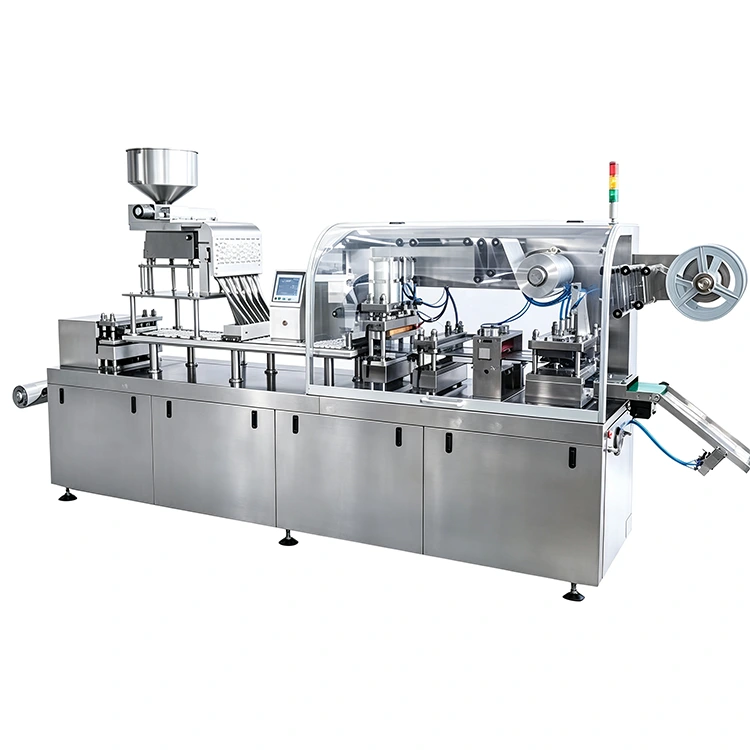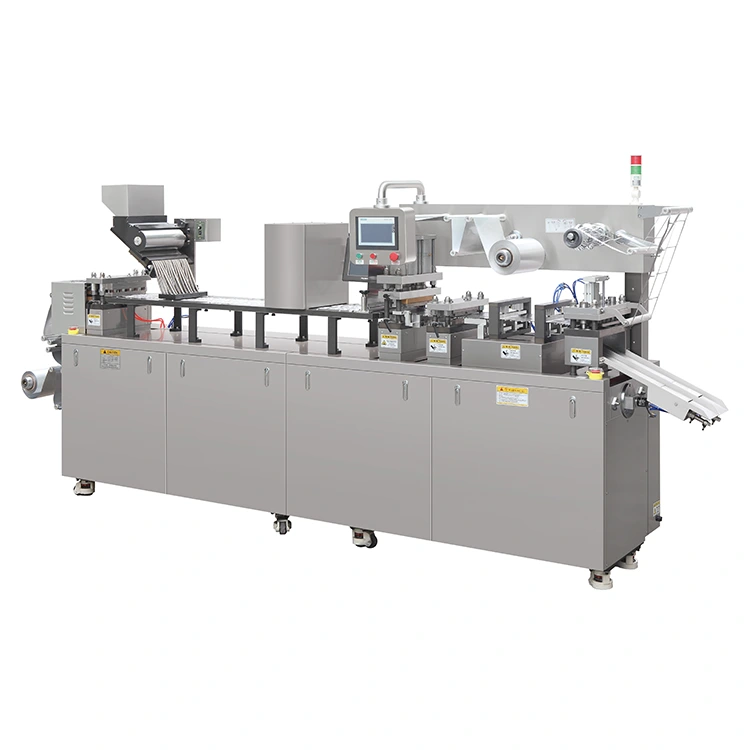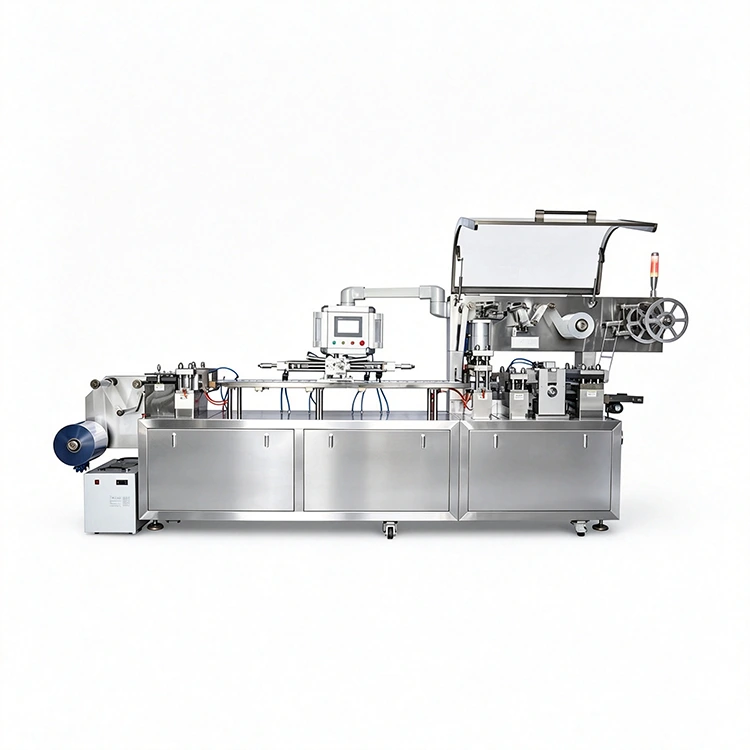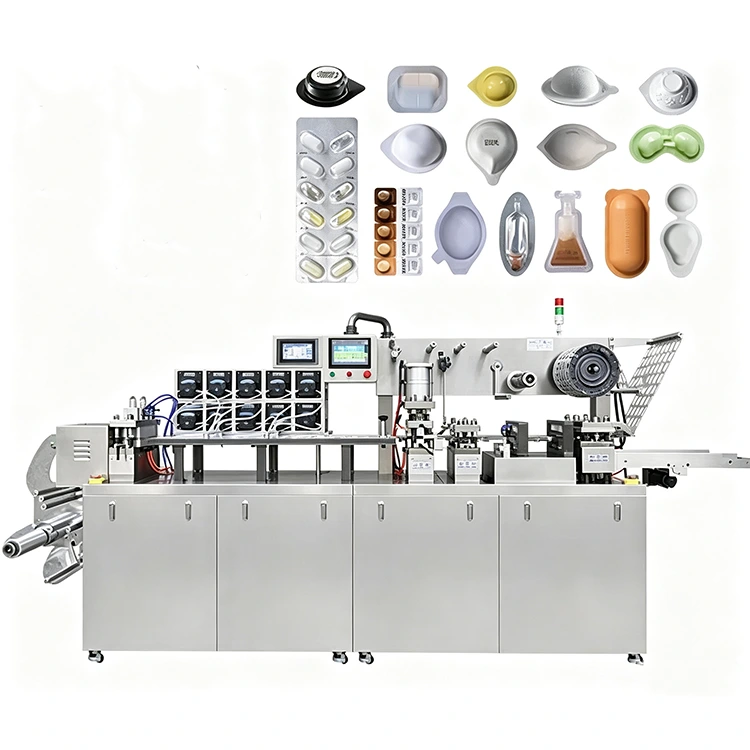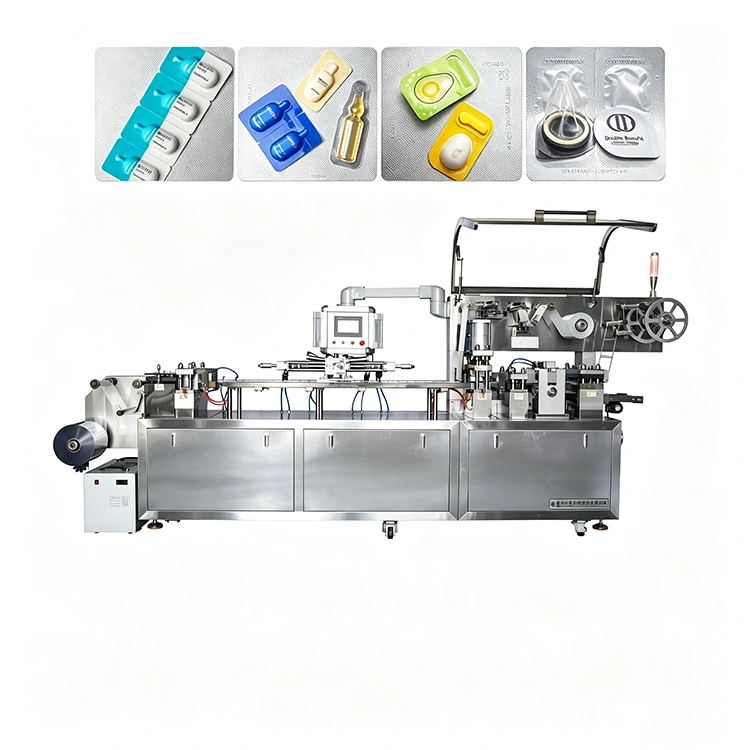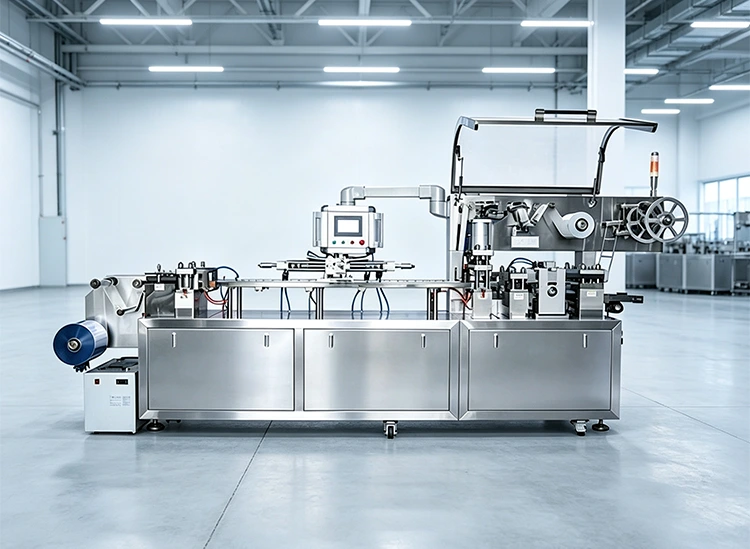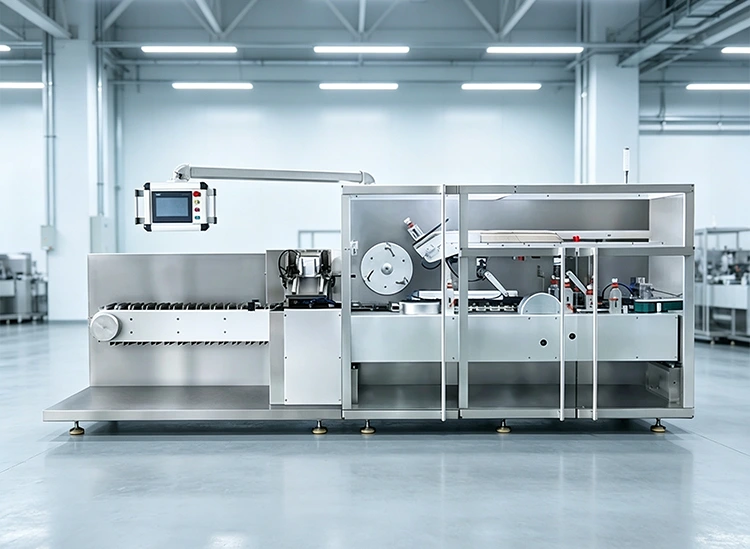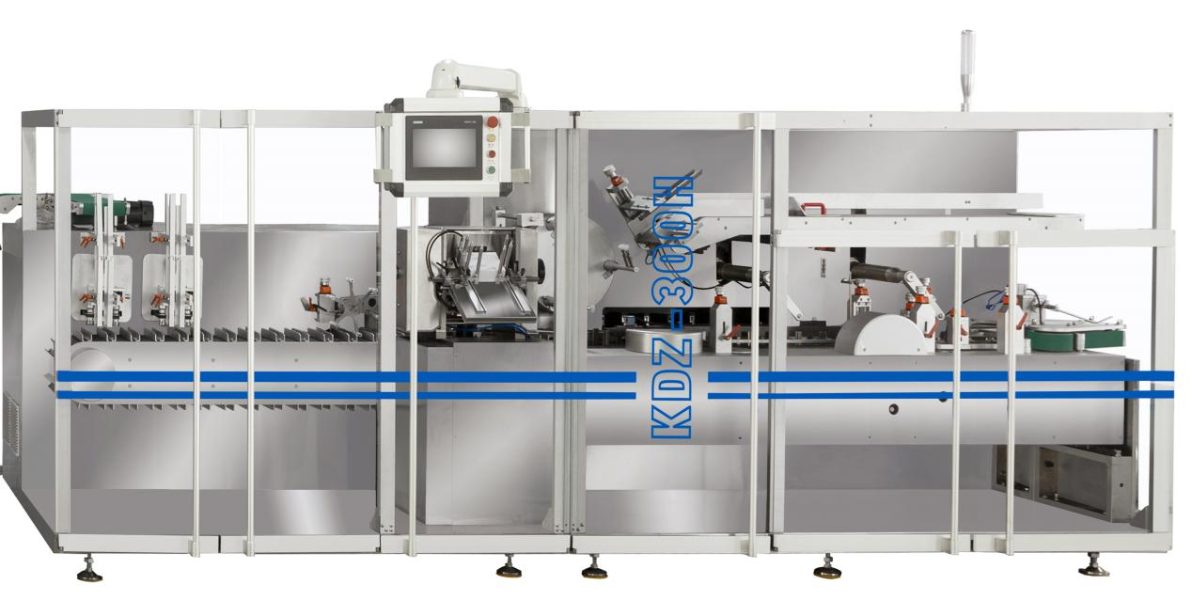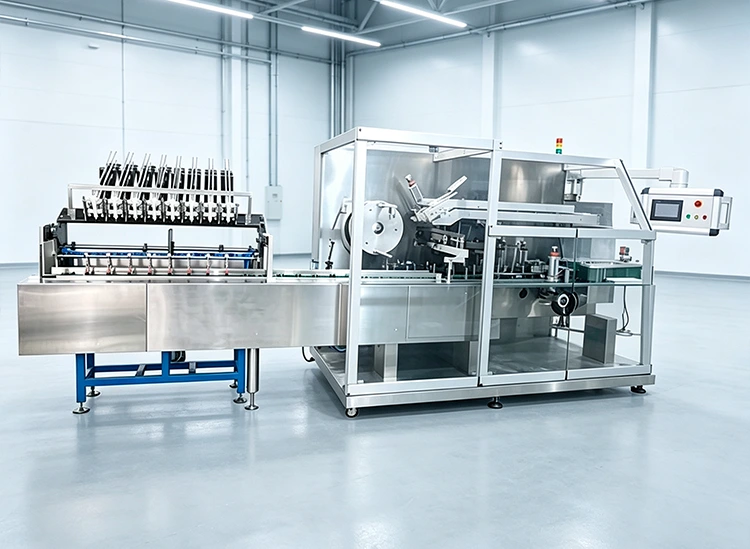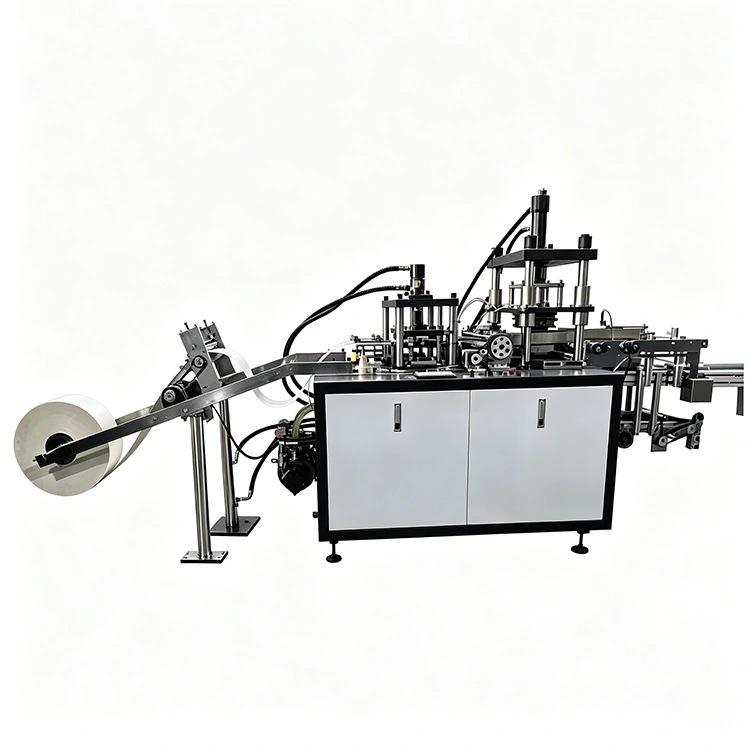
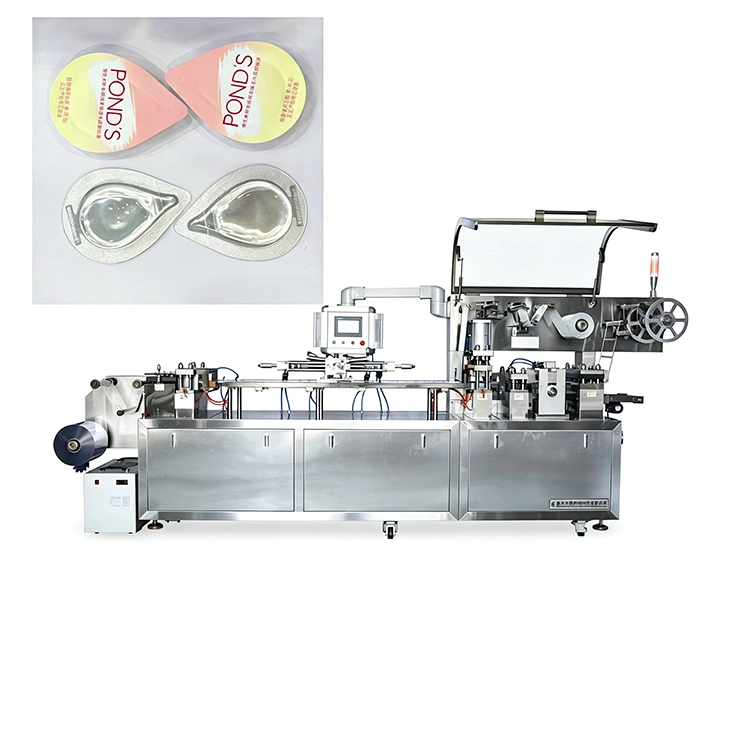
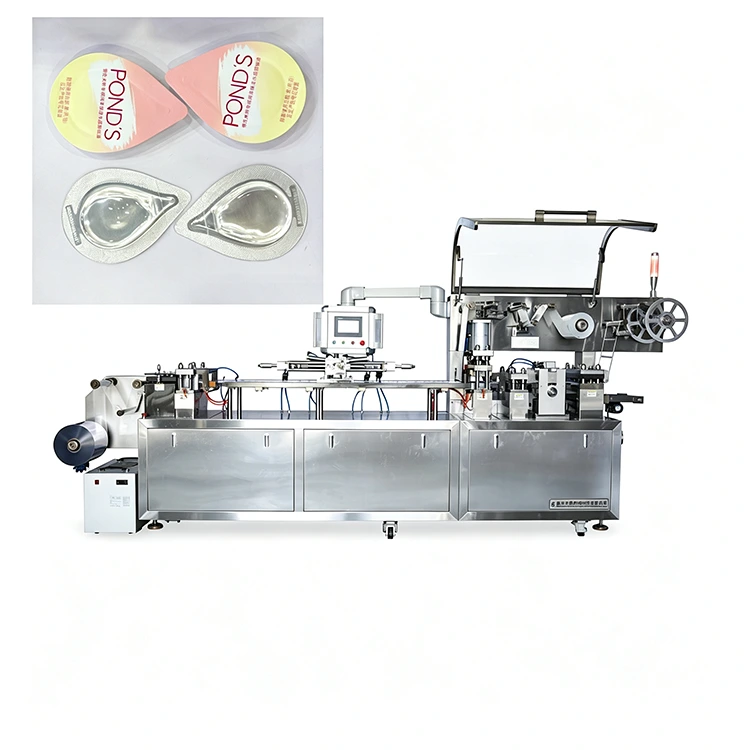
Pour les acheteurs évaluant une machine de conditionnement sous blister automatique de thermoformage d'essences et d'huiles, le processus de remplissage et de scellage est aussi important que la capacité de formage. Le DPP-260 se concentre donc sur un dosage contrôlé, un remplissage propre, un scellage précis et une formation d'emballage stable. KEDE peut également tester la machine avec le produit et le matériel d'emballage réels du client avant expédition pour vérifier les performances de remplissage et de scellage requises.
|
Paramètre technique |
|
|
Modèle |
DPP-260 |
|
Vitesse |
15-25 pièces/min |
|
Matériel |
Matériau du blister :Largeur 250 mm, Épaisseur : 0,15-0,5 mm ; Matériau de la couverture : largeur 250 mm, épaisseur 0,02-0,035 mm |
|
Profondeur de formage maximale (mm) |
35mm |
|
Surface de moulage maximale (mm2) |
240×130×35mm |
|
Alimentation |
380 V/ 50 Hz |
|
Puissance totale (KW) |
10,5 kW |
|
Pression de l'air comprimé (MPa) |
0,5-0,7MPa |
|
Consommation d'air comprimé (m3/h) |
≥ 0,22 |
|
Consommation d'eau de refroidissement (m3/h) |
Refroidissement par circulation d'eau du robinet ordinaire. |
|
Bruit (dB) |
75dB |
|
Dimension hors tout (L×L×Hmm) |
4200×650×1640mm |
|
Poids (kg) |
1500 kg |
Les produits pétroliers ne sont pas simplement un autre liquide à mettre dans un blister.
Les huiles à faible viscosité peuvent s'écouler facilement pendant le remplissage, tandis que certaines huiles essentielles et de soin de la peau peuvent être sensibles à l'oxydation ou à l'exposition à la lumière. Si la tête de remplissage laisse des gouttelettes ou des cordons autour de la cavité, la zone de scellage peut être contaminée et affecter l'intégrité de l'emballage.
La machine automatique de thermoformage d'essences et d'huiles sous blister répond à ces exigences grâce à une combinaison de :
Customized filling pumps for quantitative dosing according to the product characteristics and filling volume.
Têtes de remplissage anti-goutte et anti-fuite conçues pour réduire le liquide résiduel et le filage après dosage.
Pression de scellage contrôlée pour obtenir une fermeture sécurisée sans écraser inutilement l'emballage formé.
Formation précise de cavités pour des dimensions d'emballage et des positions de remplissage cohérentes.
Systèmes d'enregistrement et de codage en option pour l'alignement des films imprimés et l'identification des lots/dates.
Cette configuration rend la machine particulièrement adaptée aux huiles essentielles, aux huiles de soin de la peau, aux solutions d'huiles à ingrédients actifs et à d'autres produits pétroliers de petit volume nécessitant un emballage individuel.
La machine est principalement destinée aux emballages formés de produits à base d'huile et d'autres produits appropriés où un remplissage et un scellage contrôlés sont nécessaires.
|
Type de produit |
Considération typique en matière d'emballage |
|
Huiles essentielles |
Remplissage de petit volume et scellage propre |
|
Huiles de base |
Remplissage quantitatif selon viscosité |
|
Huiles essentielles composées |
Système de remplissage personnalisé |
|
Huiles de soin |
Dosage contrôlé et protection des emballages |
|
Solutions d'huiles actives à haute concentration |
Remplissage précis et cavité scellée |
|
Autres produits liquides adaptés |
La configuration dépend de la viscosité et du volume de remplissage |
La pompe de remplissage finale, la configuration des buses et le moule doivent être sélectionnés en fonction des caractéristiques réelles du produit. Pour un nouveau projet, KEDE recommande de tester le produit du client avant de finaliser la configuration de la machine.
1. Conception de la plaque chauffante — Nous utilisons des éléments chauffants moulés avec contrôle de zone indépendant. Pas de points froids. Pas de points chauds. Le film chauffe uniformément sur toute la zone de formation.
2. Construction de la station de formage — Le moule plat est usiné à partir d'acier à outils trempé sur un centre de fraisage CNC. La finition de surface est meulée à RA 0,8 µm. Ce n’est pas cosmétique – cela affecte directement la façon dont le film pénètre dans la cavité.
3. Contrôle de la pression d'étanchéité - Vérins pneumatiques avec régulateurs de pression réglables. Nous étalonnons chaque machine en usine avec votre matériel réel. Le sceau est ferme mais pas écrasé.
4. Rembobinage du bord des déchets – Rembobinage automatique des déchets avec contrôle de la tension. Pas besoin de garder le rouleau de déchets : il s'enroule proprement et ne traîne pas sur la toile principale.
5. Enregistrement photoélectrique — Si vous utilisez une feuille pré-imprimée, la machine enregistre automatiquement l'impression à la position de la cavité. Pas d'alignement manuel.
6. Codage par lots – Unité de jet d'encre ou de gaufrage en option pour l'impression de la date, du lot et du code d'expiration. Intégré au convoyeur de sortie — pas de deuxième passage.
7. Automate et IHM — Nous utilisons un automate Siemens ou équivalent avec un écran tactile couleur. Les défauts apparaissent sous forme de texte anglais brut et non de codes cryptés. La formation des opérateurs prend une demi-journée et non une semaine.
S'il rentre dans une cavité, nous pouvons le blister.
Le DPP-260 est utilisé dans ces industries :
|
Industrie |
Produits |
Profondeur typique de la cavité |
|
Médicaments |
Comprimés, gélules, gélules, suppositoires, ampoules, flacons de poudre |
8 à 30 mm |
|
Nutraceutiques |
Vitamines, probiotiques, gélules d'huile de poisson, extraits de plantes |
10-25 mm |
|
Alimentation et confiserie |
Chewing-gum, morceaux de bonbons, miniatures en chocolat, capsules de thé |
12 à 20 millimètres |
|
Produits de beauté |
Échantillons de crème, dosettes de sérum, sticks de baume à lèvres, capsules de masque à usage unique |
15-35 mm |
|
Dispositifs médicaux |
Seringues, aiguilles, bandages, gants chirurgicaux, fraises dentaires |
10 à 30 millimètres |
|
Biens de consommation |
Piles, petites ampoules, broches de connecteur, composants de bijoux |
8 à 20 mm |
Si vous n'êtes pas sûr que votre produit soit adapté, envoyez-nous des échantillons. Nous effectuerons un test et vous enverrons une confirmation vidéo avant de commander.
Lorsque vous commandez un DPP-260, vous n'obtenez pas seulement un corps de machine. Voici ce qui est expédié :
Ensemble de machine complet avec revêtement en acier inoxydable
Station de formage avec moule plat (un ensemble, en fonction de la disposition de votre cavité)
Plaques chauffantes (supérieures et inférieures)
Station-service (standard de configuration de chargement manuel)
Station de thermoscellage avec contrôle de pression pneumatique
Station de poinçonnage/découpe avec matrice
Enrouleur de bords déchet avec contrôle de tension
Système de contrôle PLC avec IHM à écran tactile couleur
Dispositifs de sécurité et verrouillages conformes CE
Documentation complète : manuel d'utilisation, liste de pièces, schémas électriques, tableau de lubrification
Lien de formation vidéo sur le code QR (monté sur la machine)
|
Option |
Ce que cela ajoute |
|
Alimentateur automatique de produits |
Alimentateur vibrant ou comptant — élimine le remplissage manuel |
|
Codeur jet d'encre |
Impression de la date/lot/expiration sur les blisters finis |
|
Jeux de moules supplémentaires |
Différentes configurations de cavités pour plusieurs références de produits |
|
Améliorations des gardes de protection |
Protections à couverture complète pour les environnements de production de haute sécurité |
Nous ne nous contentons pas d'assembler des machines. Nous les testons avec vos produits.
Étape 1 – Conception
Modélisation CAO 3D et simulation de mouvement avant usinage. Nous identifions les points d’interférence avant la découpe du métal.
Étape 2 – Fabrication
Cadre soudé et déstressé. Bardage en acier inoxydable découpé et formé au laser. Finition de surface inspectée – pas d’arêtes vives, pas d’éclaboussures de soudure.
Étape 3 – Usinage de précision
Les moules de formage, les plaques d'étanchéité et les matrices de découpe sont usinés CNC et rectifiés en surface selon les tolérances.
Étape 4 – Assemblage
Sous-ensembles mécaniques construits, puis armoire électrique câblée et testée hors machine. Système pneumatique testé contre les fuites.
Étape 5 – Test en usine
Exécution à sec (sans matériau), puis analyse du matériau avec une feuille de test standard, puis vos produits réels. Nous ajustons le chauffage, la pression de scellage et la température de formage en fonction de votre matériau spécifique. La machine n'est pas expédiée tant qu'elle n'a pas exécuté votre produit sans rejets.
Étape 6 – Nettoyage et mise en caisse
Film protecteur nettoyé à la machine et appliqué sur les surfaces en acier inoxydable. Caisse en bois d'exportation avec protection contre la rouille VCI et renfort interne. Documents d'expédition préparés — certificat d'origine, déclaration CE, facture commerciale, liste de colisage.
Adresse
NO.235, route Zhaqiao, ville de Kunyang, comté de Pingyang, ville de Wenzhou, province du Zhejiang, Chine
Tél