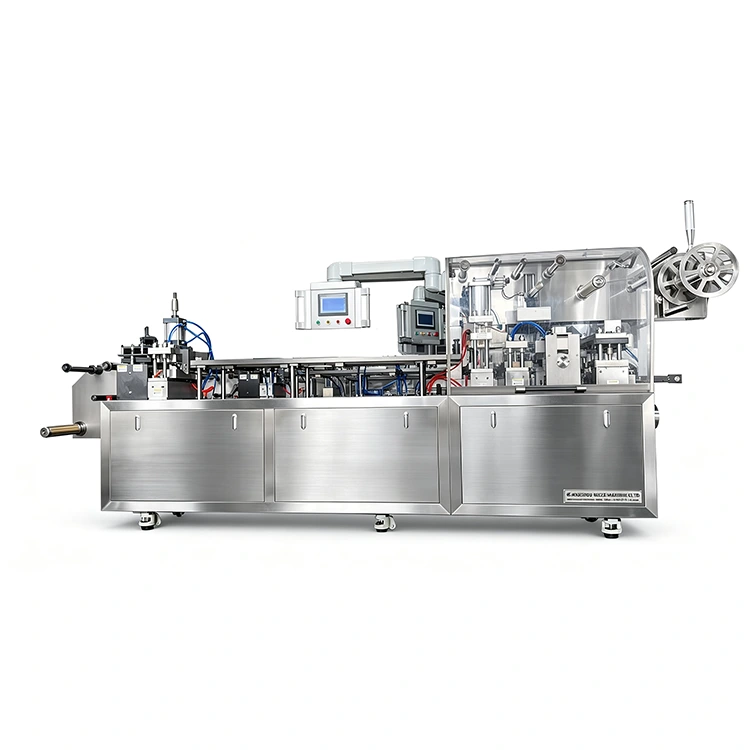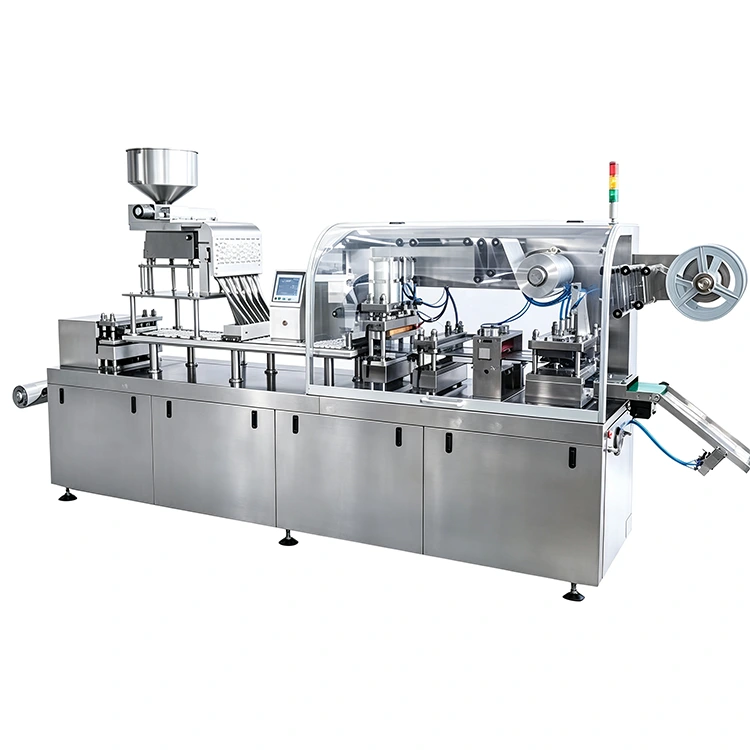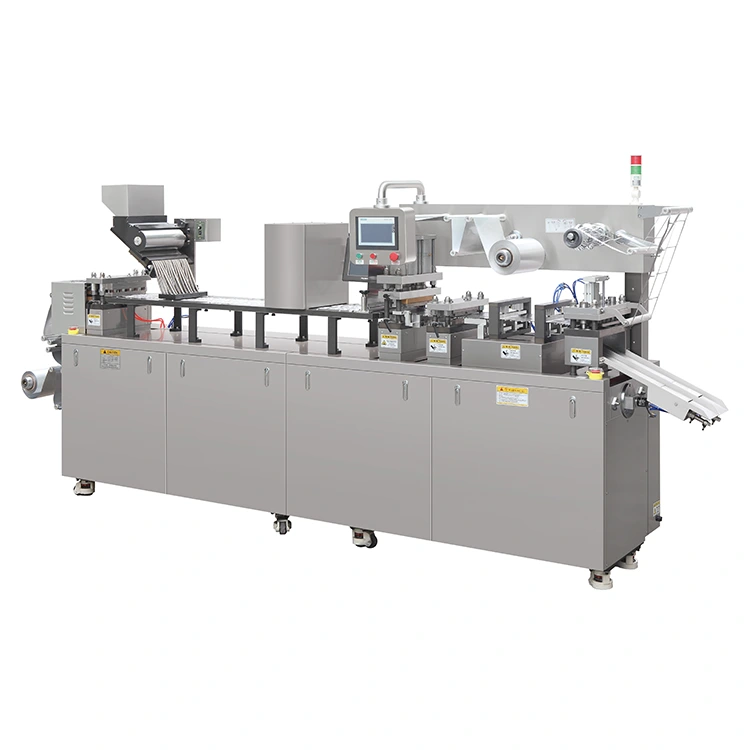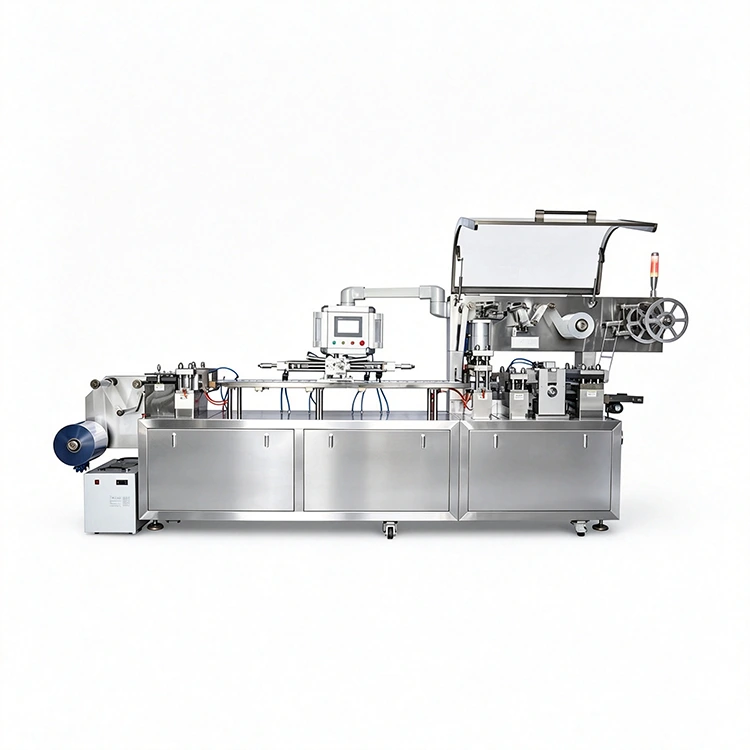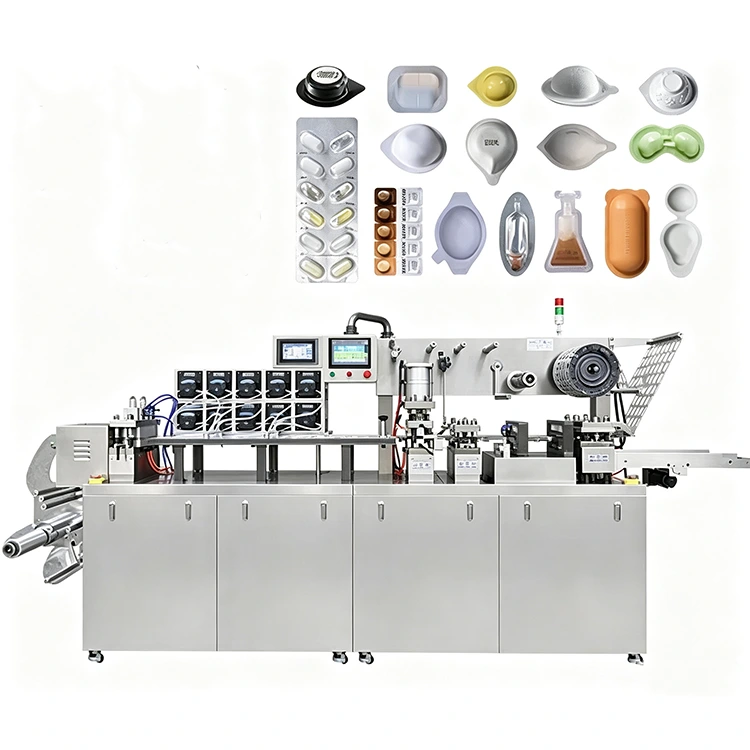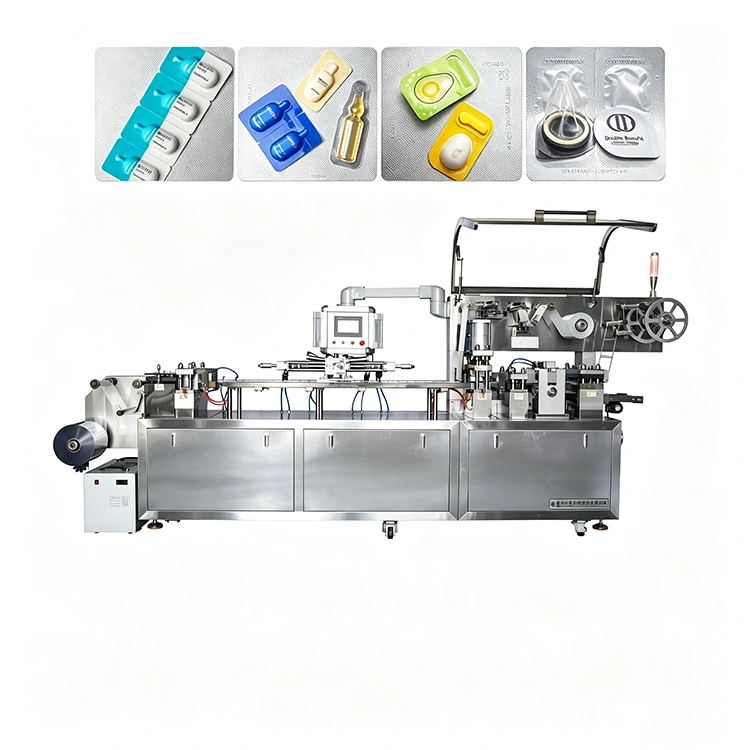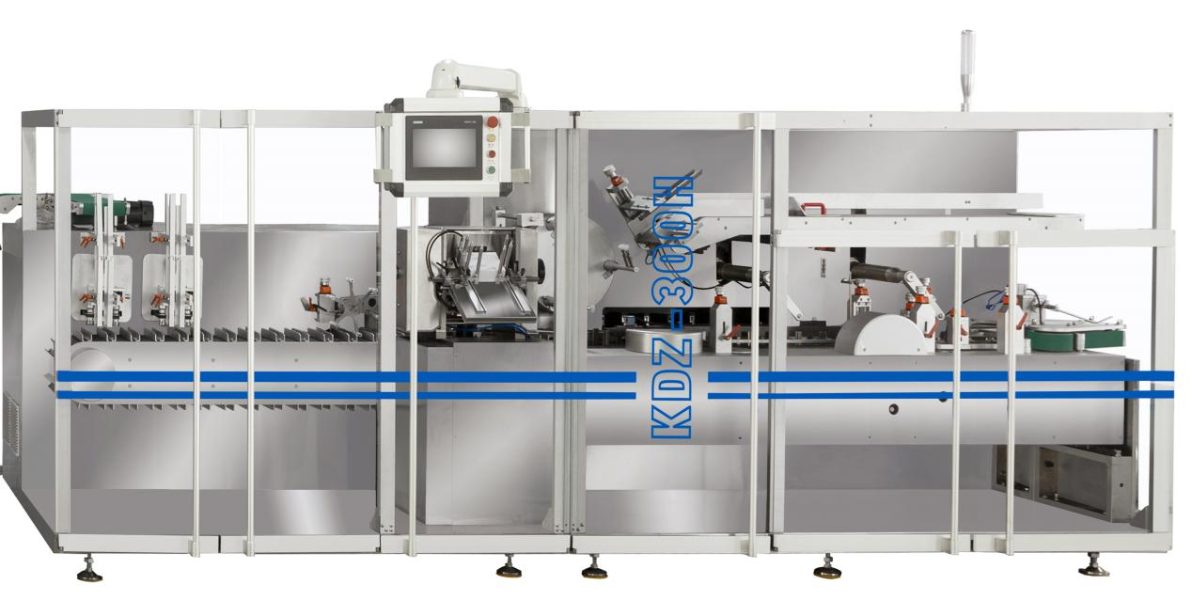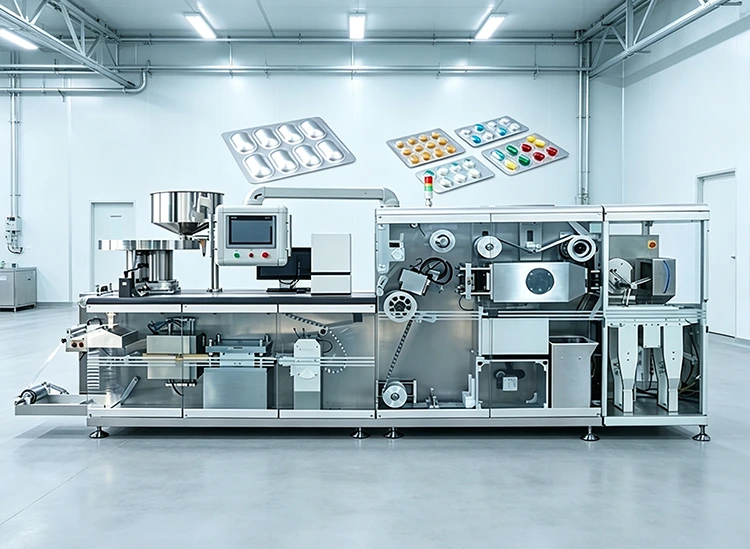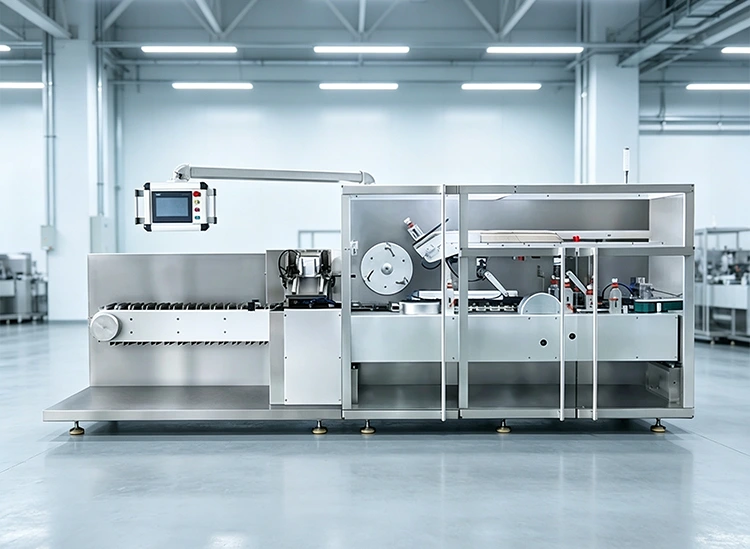
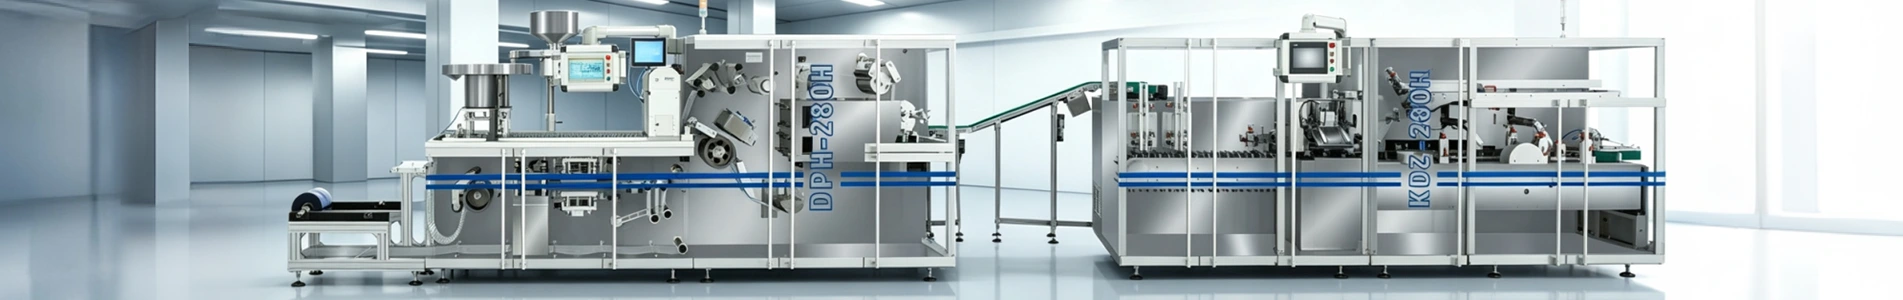
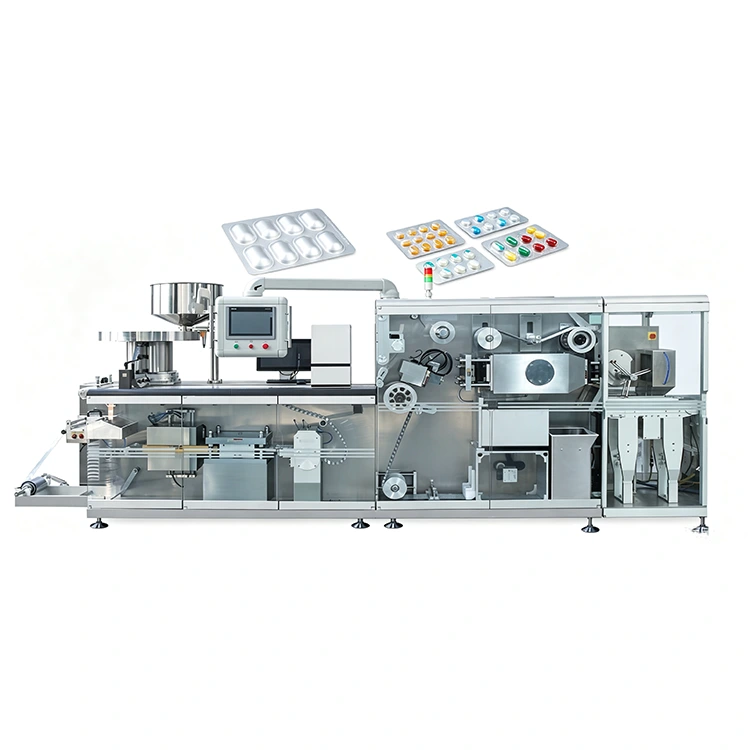
La blistereuse de pilules à capsules à plaque roulante à grande vitesse est une machine d'emballage sous blister à servocommande avancée construite autour d'un contrôleur de mouvement Panasonic et de huit axes d'asservissement indépendants. Au lieu de compter sur des cames, des engrenages et des chaînes conventionnels pour la synchronisation mécanique, chaque mouvement majeur est contrôlé électroniquement. Cela permet aux opérateurs d'ajuster les paramètres de production via l'IHM plutôt que de resynchroniser mécaniquement la machine, ce qui rend la machine particulièrement adaptée aux lignes de production pharmaceutique qui gèrent des changements de produits fréquents, des objectifs de sortie exigeants ou plusieurs formats de blisters.
Les blisters traditionnels synchronisent mécaniquement le formage, l'alimentation, le scellage et le poinçonnage via des cames, des engrenages et des chaînes. Lorsque le produit ou l'outillage change, les opérateurs peuvent avoir besoin d'ajuster le timing et l'alignement mécaniques avant de redémarrer la production.
La blistereuse à capsules à plaque roulante à grande vitesse adopte une approche différente.
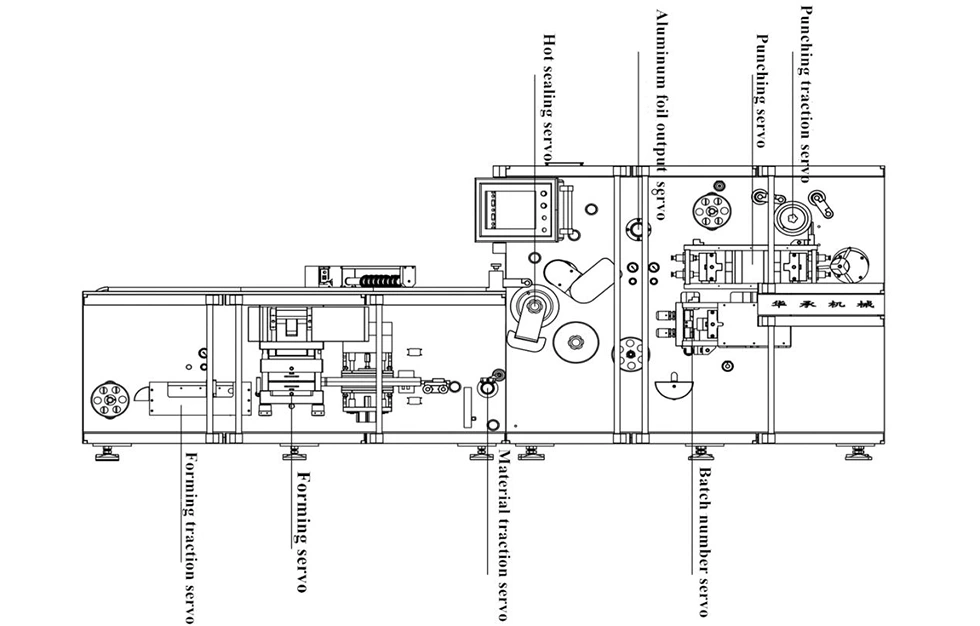
Son contrôleur de mouvement Panasonic coordonne huit axes d'asservissement indépendants, donnant à la machine le contrôle électronique des principaux mouvements de production.
|
Axe servo |
Fonction contrôlée |
|
1 |
Alimentation du matériau principal PVC/aluminium |
|
2 |
Poste de formage |
|
3 |
Former une traction |
|
4 |
Alimentation active en feuille d'aluminium |
|
5 |
Station de thermoscellage |
|
6 |
Impression du numéro de lot |
|
7 |
Traction de poinçonnage |
|
8 |
Poste de poinçonnage |
Le résultat est une machine où la synchronisation est gérée principalement par un contrôle de mouvement électronique plutôt que par un réglage mécanique de la synchronisation.
Notre blister de pilules à capsules à plaque roulante à grande vitesse est conçu à la fois pour les emballages blister ALU-PVC conventionnels et pour les emballages blister ALU-ALU à barrière plus élevée.
|
Format d'emballage |
Vitesse de production constante |
Vitesse maximale |
|
ALU-PVC |
120-150 coupes/min |
200 coupes/min |
|
ALU-ALU |
60 à 80 coupes/min |
100 coupes/min |
La vitesse de production recommandée dépend du matériau, des caractéristiques du produit, de la disposition des cavités, de la profondeur de formage et d'autres paramètres de production.
Plutôt que de considérer la vitesse maximale comme seul indicateur de performance, le DPH-380H est conçu pour maintenir une alimentation, un formage, un scellage et un poinçonnage contrôlés tout au long du cycle de production.
La blistereuse à capsules à plaque roulante à grande vitesse ne dépend pas d'un seul entraînement à grande vitesse. Sa performance vient de la coordination des stations individuelles tout au long du processus de conditionnement.
La plate-forme externe en PVC à double rouleau prend en charge deux rouleaux simultanément, permettant aux opérateurs de préparer le rouleau suivant pendant que le matériau actuel est encore en production. Cela permet de réduire les temps d’arrêt liés au changement de matériau.
L'alimentation du matériau par servomoteur tire activement la bande à travers la machine plutôt que de compter uniquement sur un mouvement passif. La correction automatique de la bande aide à maintenir la position de la bande blister et à réduire la déformation du matériau pendant le traitement.
Les plaques chauffantes supérieure et inférieure utilisent le contrôle de température PID pour une gestion plus précise du chauffage. Les plaques peuvent être ouvertes indépendamment via l'écran tactile pendant l'enfilage du matériau.
La station de formage utilise une structure indépendante de servomoteur et de manivelle plutôt qu'un entraînement conventionnel à double came. Le moule utilise une structure d'installation à fente pour carte conçue pour simplifier le remplacement sans reconnecter les tuyaux de refroidissement.
La traction de formage servo-entraînée utilise une course de 320 × 380 mm et des pinces pneumatiques doubles avec réglage élastique pour s'adapter à différentes épaisseurs de matériaux.
Le chargeur à chenilles réglable peut gérer des comprimés ronds, des capsules, des comprimés carrés et des produits façonnés. La vibration indépendante du tamis permet de séparer les produits et prend en charge un placement contrôlé dans des cavités individuelles.
L'alimentation en feuille d'aluminium est servo-entraînée avec un couple constant. L'enregistrement photoélectrique aligne les graphiques pré-imprimés sur la feuille avec les cavités du blister, tandis qu'un mécanisme anti-plis aide à contrôler la feuille pendant l'alimentation.
La station de thermoscellage servo indépendante utilise un rouleau à mailles de grand diamètre pour fournir une pression de scellage constante à des vitesses de production élevées. Un rouleau de précompression inverse refroidi par eau permet de contrôler la déformation des emballages, en particulier dans les applications ALU-ALU.
L'unité d'impression de numéros de lots utilise une structure de type tiroir pour l'installation et le réglage. La pression d'impression peut être ajustée via le mécanisme fileté.
La traction de poinçonnage et le poinçonnage servocommandés fonctionnent en synchronisation avec la bande d'emballage et la ligne de déchirement. Un rouleau de pré-compression et un système de guide de poinçonnage aident à stabiliser le matériau lors de la coupe à grande vitesse.
L’emballage blister à grande vitesse nécessite plus qu’un formage et un scellage précis. La machine doit également identifier et éliminer les plaques défectueuses avant qu'elles n'entrent dans les processus en aval.
La plaquette thermoformée à grande vitesse pour capsules et pilules utilise un système de vérification à quatre niveaux couvrant :
1. Détection photoélectrique
2. Confirmation d'élimination des rebuts
3. Inspection du produit fini
4. Confirmation de mise au rebut manuelle
Si les décomptes attendus ne concordent pas, la machine peut s'arrêter pour inspection plutôt que de laisser un écart non résolu se poursuivre tout au long de la production.
Un manipulateur rotatif à 120 ° est également utilisé pour la manipulation et le rejet des produits finis. Selon les spécifications fournies, la conception vise à améliorer la vitesse de manipulation, à réduire les bords de rebut et à permettre un rejet individuel afin que seules les plaques défectueuses soient retirées.
|
Paramètre |
DPH-380H |
|
Modèle |
DPH-380H |
|
Dimensions de la machine (L × L × H) |
5600 × 1200 × 1800 mm |
|
Poids de la machine |
3500kg |
|
Zone de formage |
300 × 380 mm |
|
Profondeur de formage maximale |
≤16 millimètres |
|
Puissance totale |
29 kW |
|
Système de contrôle |
Contrôleur de mouvement Panasonic + 8 axes de servo |
|
Thermoscellage |
Thermoscellage à rouleaux |
|
Vitesse ALU-PVC |
120 à 150 coupes/min en continu ; 200 coupes/min maximum |
|
Vitesse ALU-ALU |
60 à 80 coupes/min constantes ; 100 coupes/min maximum |
|
Exigence de production |
Entraînement mécanique conventionnel |
DPH-380H |
|
Entraînement principal |
Cames, engrenages et chaînes |
8 axes d'asservissement indépendants |
|
Synchronisation |
Synchronisation mécanique |
Synchronisation électronique |
|
Passage |
Réglage mécanique et essais |
Ajustement basé sur des paramètres |
|
Changement typique |
2 à 4 heures indiquées |
20 à 30 minutes indiquées |
|
Composants d'usure |
Usure de la came et de la chaîne |
Usure de distribution mécanique réduite |
|
Identification des défauts |
Dépannage manuel |
Informations sur la station basées sur l'IHM |
|
Diagnostic à distance |
Limité |
Assistance à distance automate/servo |
|
Sortie ALU-PVC |
80 à 120 coupes/min indiquées |
120-150 stable ; 200 maximum |
La machine à blister à plaques roulantes à grande vitesse DPH-380H utilise des composants industriels provenant de fournisseurs établis pour ses principaux systèmes de contrôle, de détection, pneumatiques et de transmission.
|
Composant |
Marque / Configuration |
|
Contrôle de mouvement |
Panasonic |
|
Système d'asservissement |
Panasonic |
|
Composants électriques |
Schneider |
|
Capteurs |
MALADE |
|
Composants pneumatiques |
Airtac |
|
Réducteurs |
RECKON, Italie |
Cette configuration de composants prend en charge l'architecture servocommandée de la machine et facilite la maintenance et le support technique.
Chaque blister de pilules à capsules à plaque roulante à grande vitesse est fourni avec l'équipement de base requis pour le processus de production de blisters configuré.
● Machine complète avec système à 8 servos
● Contrôleur de mouvement Panasonic
● Huit servomoteurs
● Un jeu de moules spécifique au produit
● Plateforme externe en PVC à double rouleau
● Correction automatique des matériaux
● Enregistrement photoélectrique
● Système de formage servo-entraîné
● Système de thermoscellage servo
● Système de poinçonnage servo
● Manipulateur rotatif 120°
● Vérification de la qualité à quatre niveaux
● IHM à écran tactile couleur de 11 pouces
● Documentation technique en anglais
● Test d'acceptation en usine avant expédition
La machine peut être testée avec des échantillons du client avant expédition, avec un témoignage vidéo disponible en fonction des informations de projet fournies.
La DPH-380H est une machine d'emballage sous blister servocommandée à grande vitesse conçue pour les applications pharmaceutiques et autres applications sous blister appropriées. Il utilise huit axes d'asservissement indépendants coordonnés par un contrôleur de mouvement Panasonic.
Chaque mouvement majeur de production peut être contrôlé indépendamment, y compris l'alimentation en matériau, le formage, le scellage, l'impression par lots et le poinçonnage. Cela fournit une synchronisation électronique et réduit la dépendance à l'égard du réglage mécanique de la synchronisation.
Oui. La machine est spécifiée pour les emballages blister ALU-PVC et ALU-ALU. La vitesse de production et la configuration varient en fonction du matériau et du produit sélectionnés.
Pour les emballages ALU-PVC, la vitesse constante indiquée est de 120 à 150 coupes/min, avec un maximum de 200 coupes/min. Pour ALU-ALU, la vitesse constante est de 60 à 80 coupes/min, avec un maximum de 100 coupes/min.
La comparaison fournie spécifie environ 20 à 30 minutes pour le DPH-380H dans la configuration indiquée, contre 2 à 4 heures pour les machines mécaniques conventionnelles. Le temps réel dépend du produit, du moule et de l'opérateur.
Oui. Le chargeur à piste réglable est conçu pour accueillir des comprimés ronds, des capsules, des comprimés carrés et des produits façonnés. La configuration d'alimentation finale doit être confirmée en fonction du produit.
Oui. Le système d'alimentation en feuille d'aluminium comprend un enregistrement photoélectrique pour aligner les graphiques pré-imprimés avec la position de la cavité du blister.
Le DPH-380H utilise une correction automatique du matériau, une alimentation contrôlée du film et une vérification à quatre niveaux. Le manipulateur rotatif peut également rejeter des plaques défectueuses individuelles plutôt que de rejeter un lot entier de produits finis.
Oui. KEDE peut effectuer un test d'acceptation en usine en utilisant des échantillons du client et des matériaux d'emballage avant expédition. Le témoignage vidéo en direct est également disponible selon les modalités du projet.
Fournissez le type et les dimensions du produit, la disposition des cavités, le matériau d'emballage, la sortie cible et le port de destination. KEDE peut alors recommander la configuration de l'outillage et fournir les spécifications de la machine, le délai de livraison et le devis.
Adresse
NO.235, route Zhaqiao, ville de Kunyang, comté de Pingyang, ville de Wenzhou, province du Zhejiang, Chine
Tél